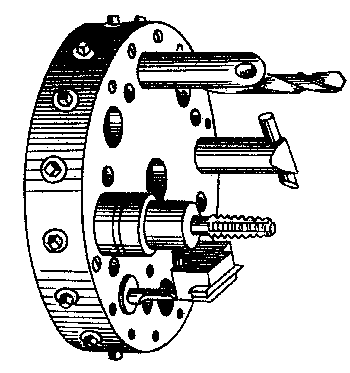
 Подготовка токарно-револьверного станка к работе заключается в установке приспособления для закрепления обрабатываемой заготовки (детали), вспомогательного и режущего инструмента, настройке упоров для подачи прутков и ограничения хода суппортов, установке рукояток или кулачков для получения необходимой частоты вращения шпинделя и подач режущего инструмента, обработке двух-трех заготовок, проверке изготовленных пробных деталей и подналадке положения инструмента и упоров.
Станки с продольным перемещением револьверного суппорта, не имеющие поперечного суппорта, а также поперечного перемещения револьверной головки, имеют ограниченные технологические возможности. На таких станках можно выполнять центровку, сверление, растачивание, развертывание, обтачивание, нарезание резьбы, подрезание широким резцом узких торцов.
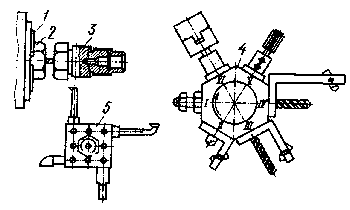 Такие работы, как, например, проточка канавок, подрезка широких торцов, обработка фасонных поверхностей, а также отрезка, можно производить на этих станках с помощью специальных державок, дающих резцу возможность перемещаться в поперечном направлении, или путем использования вращения револьверной головки для поперечной подачи резца.
Для обработки фасонных поверхностей, а также для отрезки применяют токарно-револьверные станки, снабженные поперечным суппортом (рисунок слева). Наладка станка с вертикальной осью вращения револьверной головки на изготовление простых деталей проще, чем наладка станка с горизонтальной осью вращения револьверной головки. Наладка станка с горизонтальной осью вращения револьверной головки на обработку, требующую использования одновременно нескольких режущих инструментов, проще наладки на ту же работу станка с вертикальной осью вращения револьверной головки, так как в первом случае используются более простые державки, чем во втором.
 При переналадке станков с горизонтальной осью вращения револьверной головки на обработку новой детали меняют съемную часть револьверной головки (рисунок слева) вместе с инструментами, установленными в нее предварительно. Одновременно меняют и зажимное приспособление, соответствующее новой детали. Затем по эталону детали, закрепленному в патроне, регулируют упоры, обрабатывают заготовку, измеряют полученную деталь и при необходимости производят подналадку станка. Обтачивание и растачивание цилиндрических поверхностей на токарно-револьверных станках производится резцами, установленными в специальных державках, закрепленных в револьверной головке, или в резцовой головке поперечного суппорта.
 При обработке на токарно- револьверном станке с вертикальной осью вращения револьверной головки для уменьшения погрешности обработки и получения стабильных размеров целесообразно устанавливать резцы в револьверную головку в вертикальной плоскости, так как этим устраняется влияние погрешности поворота револьверной головки. В большинстве случаев, особенно при подналадке, когда нужно сменить затупившиеся резцы, снимают державку вместе с резцами и ставят новую с резцами, заранее установленными по детали-шаблону. Длина проточки выдерживается упорами. При обработке с помощью поперечного суппорта или регулируемых державок требуемый размер достигается методом пробных проточек. При смене отдельных резцов необходимо обработать заготовку, затем отвести револьверную головку, заменить затупившийся резец заточенным и слегка закрепить его. Затем револьверную головку следует подвести к обработанной заготовке, резец прижать к обработанной поверхности и окончательно закрепить.
При таком способе смены резца размер обрабатываемой детали останется прежним, фасонные резцы заменяются так же. Все инструменты (сверла, зенкеры и др.) закрепляются в револьверной головке жестко, кроме разверток, которые устанавливаются в маятниковые державки. Рекомендуется применение разверток со спиральными зубьями для получения более точных и чистых отверстий как гладких, так и с выемками вдоль образующей. Обработка торцовых поверхностей может выполняться различными инструментами, установленными в резцовую головку поперечного суппорта или в револьверную головку. На станках с поперечным суппортом подрезание торцов рекомендуется производить резцами, установленными в резцовую головку, при поперечной подаче суппорта. При обработке ступенчатых поверхностей могут применяться широкие резцы с использованием продольной подачи поперечного суппорта.
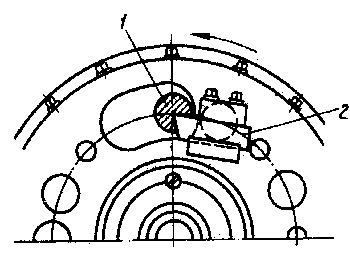
На станках с горизонтальной осью вращения револьверной головки, не имеющих поперечного суппорта, торцы подрезают резцами, установленными в револьверную головку при ее поперечной (круговой) подаче. Аналогично производят отрезку деталей или прорезку канавок на обрабатываемой поверхности. Изделие 1 (рисунок слева) пропускается сквозь овальное отверстие револьверной головки и отрезается резцом 2.
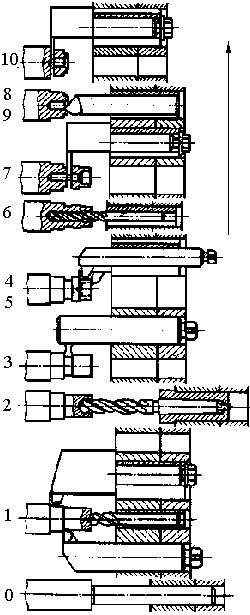
При обработке на токарно-револьверном станке достигается экономия основного времени благодаря совмещению работы инструментов, установленных в револьверной головке и в поперечном суппорте, применению комбинированного инструмента и нескольких инструментов, установленных в общей державке и работающих одновременно. На рисунке слева показана схема наладки станка с горизонтальной осью вращения револьверной головки для одновременного изготовления двух деталей из одного прутка. 0 — Установка по длинне, 1 — одновременное обтачивание большего и меньшего диаметров и центровка заготовки, 2 — сверление отверстия большего диаметра, 3 — прорезка широкой канавки, 4 — обтачивание поверхности меньшего диаметра, 5 — подрезка торца, 6 — сверление отверстия меньшего диаметра, 7 — отрезка первой детали, 8 — расточка фаски, 9 — подрезание торца, 10 — отрезка второй детали.
При одновременной обработке несколькими инструментами не рекомендуется совмещать черновые и чистовые переходы (например, зенкерование и развертывание, черновое и чистовое растачивание). Для рационального использования револьверной головки можно оснастить ее дополнительным, дублирующим комплектом инструментов, что позволяет повторить цикл обработки за один полный оборот головки и изготовить одну дополнительную деталь. При назначении режима резания на токарно-револьверных станках учитывают: возможность объединения переходов для одновременной обработки поверхностей заготовки инструментами, установленными в револьверной головке и на поперечном суппорте; необходимость установки режима обработки для нескольких одновременно работающих инструментов по инструменту, работающему в наиболее тяжелых условиях (обычно это инструмент, обрабатывающий поверхность наибольшего диаметра); возможность установки такой скорости резания, которая будет соответствовать одной и той же частоте вращения шпинделя на всех переходах, что сокращает количество переключении скоростей.