Дата введения 1 июля 1992 г.
Взамен ГОСТ 26877-86
Настоящий стандарт устанавливает методы измерения отклонений, формы блюмов, слябов, листов, ленты, полосы, рулона, прутков, труб, профилей горячекатаных и гнутых, катанки и проволоки из черных и цветных металлов и сплавов.
Термины и пояснения отклонений формы металлопродукции приведены в приложении 1.
1. Средства измерения
Для измерения отклонений формы применяют стандартизированные ручные средства измерения, приведенные в приложении 2, а также нестандартизованные автоматические, приведенные в приложении 3.
Допускается применять другие средства измерения, прошедшие госиспытания или метрологическую аттестацию в органах государственных или ведомственных служб и удовлетворяющие по точности требованиям настоящего стандарта.
2. Подготовка к измерению
2.1. Для измерения отклонения формы металлопродукцию укладывают на плоскую поверхность, например поверочную плиту или стеллаж.
2.2. Металлопродукция на плоскости должна лежать свободно без воздействия каких-либо внешних сил, например, нажима, натяжения, кручения, если в стандартах на конкретный вид проката не установлены другие требования.
3. Проведение измерений
3.1. Отклонения от плоскостности и прямолинейности измеряют на всей длине металлопродукции или на длине 1000 мм, если в стандартах на конкретный вид проката не установлены другие требования.
3.2. Волнистость, коробоватость и прогиб определяют по наибольшему значению Дельта между плоской поверхностью и нижней поверхностью металлопродукции или между верхней поверхностью и прилегающей плоскостью или прямой, параллельной плоской поверхности.
Измерения проводят одним из способов:
1) с помощью приложенной к торцу металлопродукции в вертикальном положении измерительной линейки, штангенглубиномера или щупа (Черт. 1 и 2);
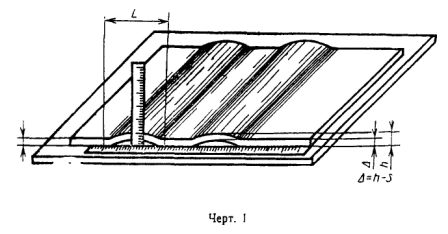
«Черт. 1»
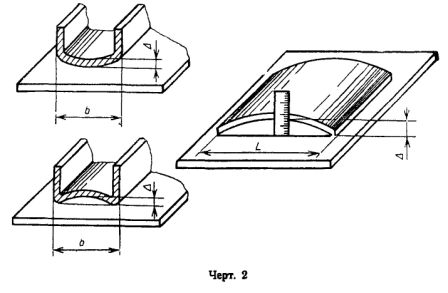
«Черт. 2»
2) с помощью прилегающей к верхней поверхности жесткой стальной линейки и измерительной линейки, расположенной — вертикально (Черт. 3);
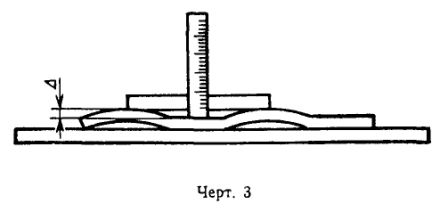
«Черт. 3»
3) с помощью прилегающей к верхней поверхности натянутой стальной струны и измерительной линейки, расположенной вертикально (Черт. 4);
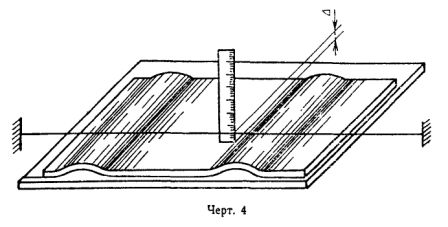
«Черт. 4»
4) индикатором, укрепленным на кронштейне и перемещающимся параллельно плоскости расположения металлопродукции.
Волнистость, коробоватость и прогиб выражаются в миллиметрах или процентах на нормируемую длину.
Длина волны выражается в миллиметрах.
При необходимости определяют длину волны (L) измерением расстояния между точками прилегания поверхности к металлопродукции с помощью измерительной стальной линейки (Черт. 1).
3.3. Скручивание измеряют в любой плоскости на нормируемом расстоянии L от базового поперечного сечения.
Металлопродукцию укладывают так, чтобы одна из ее сторон в базовом поперечном сечении соприкасалась с плоской поверхностью.
1) измеряют значение отставания Дельта поперечного сечения от плоской поверхности с помощью измерительной линейки или щупа (Черт. 5 и 6);
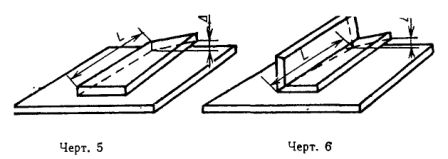
«Черт. 5 и Черт. 6»
2) измеряют значение отставания Дельта поперечного сечения металлопродукции от прилегающей плоскости с помощью угольника, лежащего одной стороной на плоской поверхности, и измерительной линейки или щупом (Черт. 7).
Угол скручивания альфа поперечного сечения металлопродукции относительно базового поперечного сечения может быть измерен также угломером.
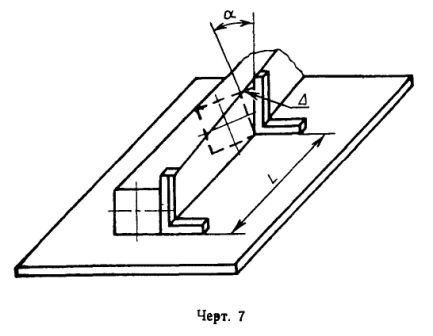
«Черт. 7»
Скручивание выражается в миллиметрах или градусах на нормируемую длину.
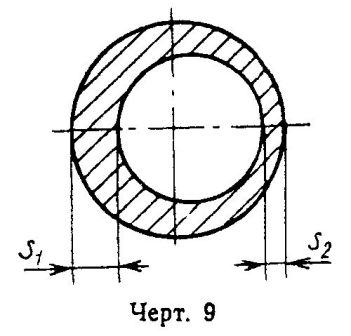
3.4. Разнотолщинность определяется как разность наибольшего S_1 и наименьшего S_2 значения толщины металлопродукции или ее элементов на заданном расстоянии от кромок (Черт. 8 и 9).
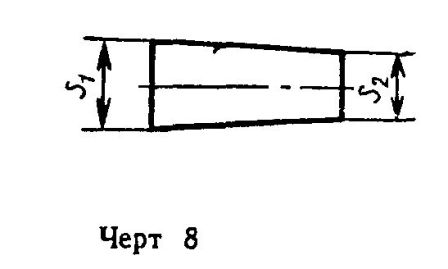
«Черт. 8»
«Черт. 9»
Измерения проводят микрометром, штангенциркулем, толщиномером и стенкомером и выражают в миллиметрах.
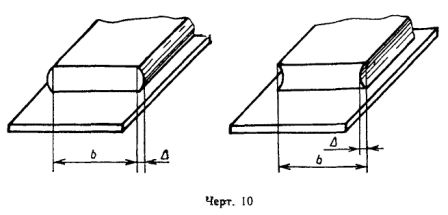
3.5. Выпуклость и вогнутость определяется наибольшим расстоянием между поверхностью металлопродукции и прилегающей горизонтальной или вертикальной плоскостью в любом поперечном сечении по длине изделия (Черт. 10).
«Черт. 10»
Выпуклость и вогнутость измеряют с помощью угольника и измерительной линейки или щупом и выражают в миллиметрах.
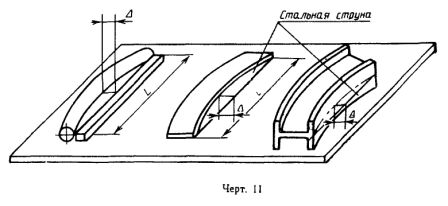
3.6. Кривизна (серповидность) определяется наибольшим расстоянием между поверхностью металлопродукции и приложенной линейкой или натянутой струной (Черт. 11).
«Черт. 11»
Кривизну и серповидность измеряют линейкой или щупом и выражают в миллиметрах на нормируемую длину.
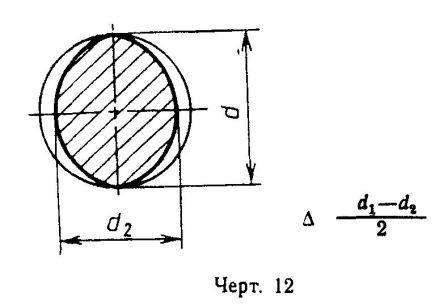
3.7. Овальность определяется как половина разности наибольшего d_1 и наименьшего d_2 диаметров в одном поперечном сечении (Черт. 12).
Измерения проводят микрометром или штангенциркулем и выражают в миллиметрах.
«Черт. 12»
3.8. Отклонение от угла определяется разностью реального угла альфа_1 и заданного альфа_2 (Черт. 13 и 14).
Отклонение от угла измеряют угломером или измерительной линейкой и выражают в миллиметрах или градусах.
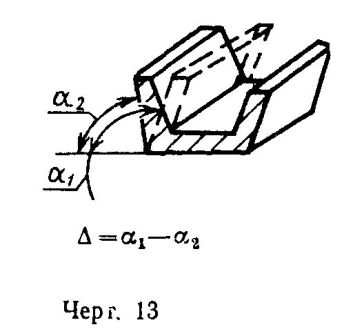
«Черт. 13»
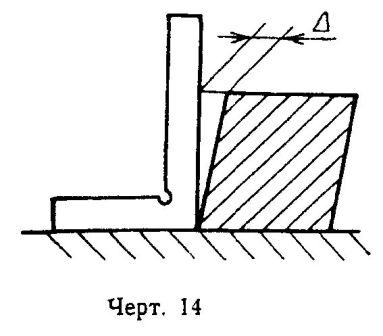
«Черт. 14»
3.9. Косина реза определяется наибольшим расстоянием от плоскости торца металлопродукции до плоскости, перпендикулярной продольным плоскостям металлопродукции и проходящей через крайнюю точку кромки торца или углом альфа между ними (Черт. 15).
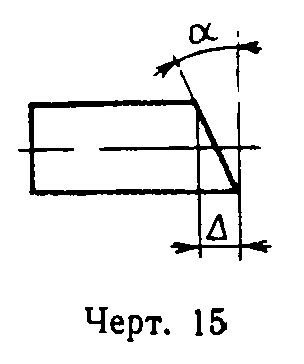
«Черт. 15»
Допускается косину реза плоской металлопродукции (листов, полос и слябов) определять как разность диагоналей при условии, что металлопродукция с одного торца имеет прямой угол (Черт. 16).
Косину реза измеряют измерительной линейкой и угольником или угломером и выражают в миллиметрах или градусах.
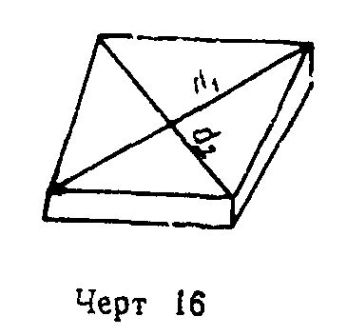
«Черт. 16»
3.10. Отклонение от симметричности определяется разностью расстояний противоположных крайних точек, лежащих на поверхности металлопродукции, от оси симметрии (Черт. 17).
Отклонение от симметричности измеряют измерительной линейкой с помощью угольника.
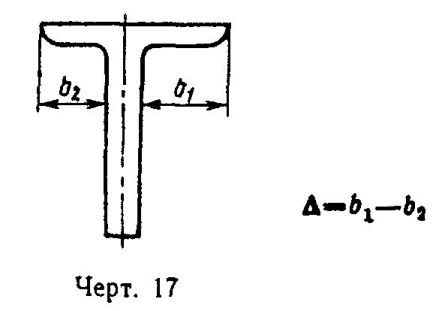
«Черт. 17»
3.11. Притупление углов измеряют как расстояние от вершины угла, образуемого линиями пересечения смежных граней, до границ притупления.
Методика контроля притупления углов квадрата и шестигранника приведена в приложении 4.
3.12. Телескопичность контролируют с помощью измерительной линейки по схеме, представленной на Черт. 18.
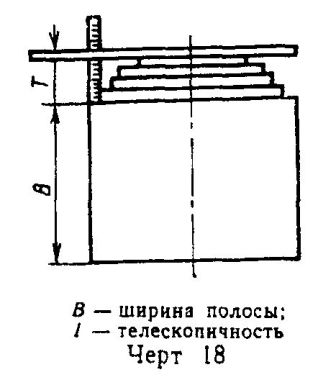
«Черт. 18»
Приложение 1
Обязательное
Термины и пояснения отклонений формы металлопродукции
Таблица 1
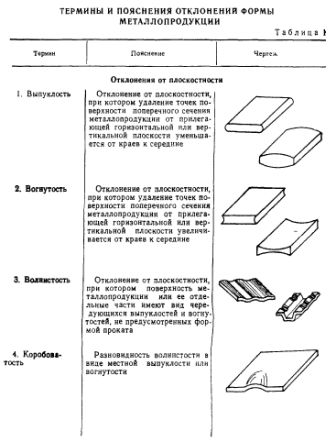
«Таблица 1 (пп.1 — 4)»
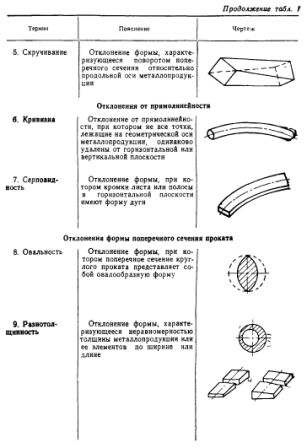
«Продолжение Табл.1 (пп.5 — 9)»
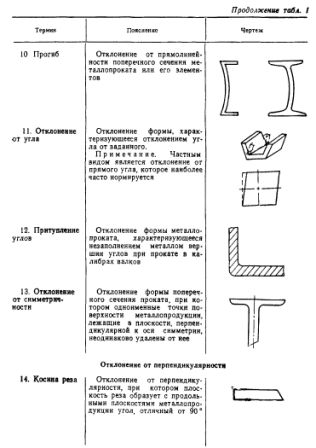 «Продолжение Табл.1 (пп.10 — 14)»
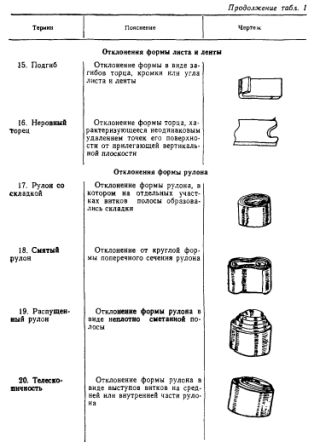 «Продолжение Табл.1 (пп.15 — 20)»
Приложение 2
Обязательное
Перечень стандартизованных средств измерений
Таблица 2
| Контролируемый параметр | Единица измерения | Диапазон измерений | Класс точности, погрешность средств измерений | Средства измерения |
| Отклонения от плоскостности, прямолинейности, симметричности, формы поперечного сечения, разнотолщинность, телескопичность рулонов | мм | 150-1000 | Линейка измерительная по ГОСТ 427 | |
| м | 2-50 | На общую длину от +-0,4 мм до +- 14 мм | Рулетка измерительная металлическая типа РЗ по ГОСТ 7502 | |
| мм | 0-125 | Класс точности 1; 2 | Штангенциркуль типа ШЦ-II по ГОСТ 166 | |
| мм | 0-250 | Класс точности 1; 2 | Штангенциркуль типа ШЦ-II по ГОСТ 166 | |
| мм | 0-315 0-400 0-500 250-630 250-800 320-1000 500-1600 800-2000 |
Класс точности 1 | Штангенциркуль типа ШЦ-III по ГОСТ 166 | |
| мм | 0-250 40-400 60-630 |
0,05 | Штангенресмус по ГОСТ 164 | |
| мм | 0-160 0-200 0-250 0-315 0-400 |
0,05 | Штангенглубиномер по ГОСТ 162 | |
| мм | 0-600 | Класс точности 1 | Микрометр типа МК ГОСТ 6507 | |
| мм | 0-5 0-10 0-25 |
Класс точности 2 | Микрометр типа МЛ (листовой) ГОСТ 6507 | |
| мм | 0-25 | Класс точности 1; 2 | Микрометр типа МТ (трубный) ГОСТ 6507 | |
| мм | 160х160 2500х1600 |
Класс точности 1; 2; 3 | Поверочные плиты ГОСТ 10905 | |
| мм | 50-500 200-500 |
Класс точности 1; 2 | Линейка поверочная типа ЛД, ЛТ, ШП ГОСТ 8026 | |
| мм | 0,02-1 | Класс точности 1; 2 | Щупы ТУ 2-034-225-87 | |
| мм | 0-2 0-5 0-10 0-25 |
Класс точности 0; 1 | Индикаторы часового типа ГОСТ 577 | |
| Отклонение от угла, косина реза | мм | 40-250 | Класс точности 1 | Угольники поверочные ГОСТ 3749 |
| мм | 40х60 60х100 100х160 160х200 150х400 400х630 630х1000 1000х1600 |
Класс точности 1; 2 | Угольники слесарные типа VIII по ГОСТ 3749 | |
| 1°- 90° | +-2°; +-5°; +-15° | Угломеры с нониусом типа УН и УВ (наружные и внутренние) ГОСТ 5378 | ||
| Отклонение от круглости и разнотолщинность | мм | Наружный лиаметр 100; 160; 250; 400 Внутренний диаметр 3 |
0,8 | Кругломер модели 290 |
| мм | 0-600 | 0,01 | Микрометр типа МК ГОСТ 6507 | |
| мм | 0-160 0-200 0-250 |
Нониус 0,1 | Штангенциркуль ШЦ-II по ГОСТ 166 | |
| мм | 50 | Цена деления 0,1 | Толщиномеры и стекломеры индикаторные типа ТР 25-60 С-50 ГОСТ 11358 | |
| мм | 0-150 | 0,005 | Микроскоп инструментальный, универсальный типа БМИ |
Приложение 3
Рекомендуемое
Нестандартизованные автоматические средства измерения (НСИ) отклонений формы
Таблица 3
| Контролируемый параметр | Единица измерения | Диапазон измерений | Погрешность измерения | Дискретность контроля по длине проката | Рекомендуемое средство измерения |
| Отклонение от круглости | % от диаметра | 0-2% | По ГОСТ 8.051 | Шаг поступательно-вращательного движения от 0,1 до 3 м | Телевизионный автоматический измеритель размеров типа ТАИР-1-5, ТАИР-2-6 или другие оптоэлектронные измерители |
| Отклонение от симметричности фасонных профилей | % от ширины | 0-2% | то-же | От 0,1 до 3 м |
Приложение 4
Рекомендуемое
Методика контроля притупления углов проката
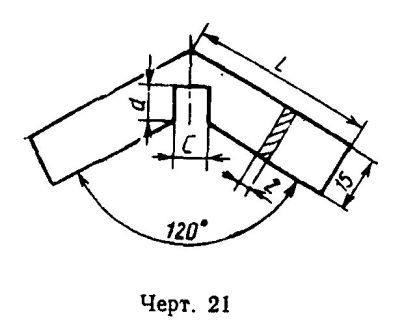
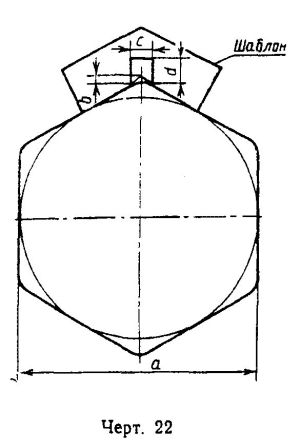
Контроль притупления внешних углов квадрата со стороной до 50 мм и шестигранника проводят шаблонами, выполненными в соответствии с Черт. 19 и Черт. 21.
Шаблон с прорезями, имитирующими границы притупления, прикладывают на угол соответствующего профиля.
Ширина прорези шаблона (с) квадрата определяется из расчета b/45 град. или b/0,71. Результаты расчета приведены в табл. 4.
Таблица 4, мм
| Сторона квадрата, a | До 12 | Св. 12 до 20 | Св. 20 до 30 | Св. 30 до 50 | Св. 50 до 100 | Св. 100 до 150 |
| Притупление углов, b | 0,6 | 1,0 | 1,5 | 2,5 | 3,0 | 4,0 |
| Ширина прорези, c | 0,8 | 1,4 | 2,1 | 3,5 | 4,2 | 5,6 |
| Глубина прорези, d | 3,0 | 4,0 | ||||
Для квадрата со стороной более 50 мм контроль притупления проводят с помощью шаблона, выполненного по Черт. 20. На угольник шаблона наносятся деления от 5 до 30 мм.
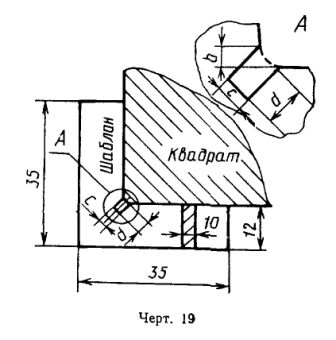
«Черт. 19»
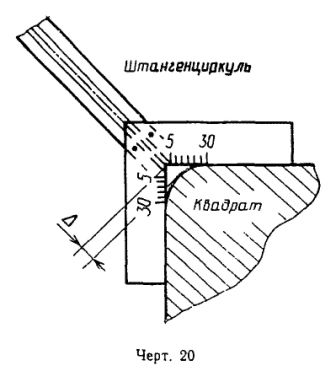
«Черт. 20»
Контроль притупления Дельта осуществляют по нониусу штангенциркуля, измеренное значение которого не должно превышать допускаемого значения притупления, вычисленного по формуле Дельта = 0,15а x cos 45° = 0,15а x 0,7 = 0,105а.
При этом границы притупления, определяемого по шкале угольника, не должны превышать значений притупления, установленных стандартом.
«Черт. 21»
«Черт. 22»
Допускаемое значение притупления углов квадрата со стороной свыше 50 мм приведено в табл. 5.
Таблица 5
мм
| Сторона квадрата | 50-58 | 60-75 | 80-95 | 100-115 | 120-150 | 160-200 |
| Величина притупления Дельта | 5,25-6,09 | 6,3-7,9 | 8,4-10,0 | 10,5-12,0 | 12,6-15,8 | 16,8-21,0 |
Ширина прорези шаблона (С) шестигранного проката определяется согласно расчету C = 2b sin 60°, мм.
Результаты расчета приведены в табл. 6.
Таблица 6
мм
| Диаметр вписанного круга | 8-14 | 15-25 | 26-55 | 60 и выше |
| Притупление углов, b | 1,0 | 1,5 | 2,0 | 3,0 |
| Ширина прорези, c | 1,7 | 2,6 | 3,5 | 5,2 |
| Глубина прорези, d | 4,0 | 4,0 | 4,0 | 5,0 |
| Длина элемента угольника, L | 15,0 | 15,0 | 25,0 | 25,0 |
где b — значение притупления углов шестигранника по ГОСТ 2879.
Притупление контролируют путем прикладывания шаблона к шестиграннику (Черт. 22).